

在线咨询



联系方式
 13714644330
周一到周六
service@sunkalead.com
热线电话
 13714644330
上班时间
 周一到周六
E-mail地址
 service@sunkalead.com
二维码
扫一扫,微信咨询

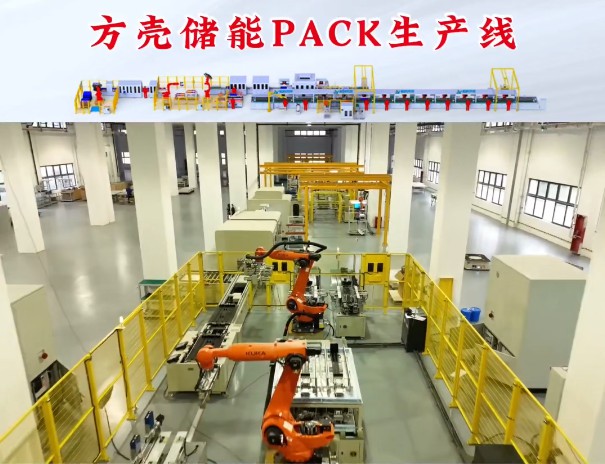
松科先导新一代628AH储能模组全自动柔性生产线
2026-08-03 10:13:58
浏览:
“
最近有个做储能的朋友跟我抱怨,说他们厂接了批280Ah的单子,产线本来跑着628Ah的,切换调了整整三天没调顺,急得满嘴起泡。我听完没觉得稀奇,这种事在行里太常见了
”
628Ah大电芯,正在成为储能行业的新主流。
从280Ah到580Ah,再到628Ah,电芯容量一档一档往上走。容量大了,储能系统的度电成本跟着往下压,但产线这边的压力上来了。628Ah的电芯,个头大、分量重,用老产线跑,处处卡壳。
松科先导盯这个方向盯了不短时间。新一代628AH储能模组全自动柔性生产线,就是冲着这些卡点来的。

大电芯上料,机器人干的活比人多
628Ah的电芯比280Ah重了一大截。以前靠人搬,效率低不说,还容易磕碰。电芯表面但凡有个坑,后期就是安全隐患。
松科先导给这条线上了重载六轴机器人,配真空吸盘加机械夹具双保险。上料、分档、码放一气呵成,全程不沾手。视觉系统实时扫描电芯外观,有划痕、鼓包的当场剔出去,不往下流。
这里有个设计我觉得挺巧:机器人抓手做了柔性自适应,同一个抓手能兼容628Ah和580Ah两种规格,换型号不用换夹具,省了一道工序。
模组堆叠,精度卡在0.3mm以内
大电芯堆叠,难就难在累积误差。十几颗大电芯摞在一起,每颗偏一点点,摞到后面就偏出去了。偏多了,busbar装不上,返工很麻烦。
这条线的堆叠工位用了松科先导自研的伺服定位平台,单颗电芯定位精度0.3mm以内。每放一颗,激光测距仪实打实测一次位置,数据超差立即修正。堆完一整个模组,整体偏移量控制在1mm以内。
这个精度水平,在行业里拿出来不虚。
激光焊接,焊前先'看清'再动手
628Ah电芯的极柱面积比280Ah大了不少,焊接的时候光束打歪一点,就焊不透或者焊穿。靠老师傅手感和经验?产能跟不上,一致性也保不住。
松科先导的方案是同轴视觉寻位加焊前预扫。焊针落下之前,相机先拍一张极柱的照片,系统算出实际坐标,再驱动焊针走到精确位置。焊的过程中,同轴摄像头盯着熔池,温度场、焊缝宽度实时采集。出了异常,0.2秒内断光停焊。
这套系统能把焊接良率拉到99.5%以上。对储能模组来说,每提高0.5个百分点的良率,省下来的返工成本都是真金白银。
涂胶和打包,看着简单其实门道深
很多厂家产线前段做得挺好,一到涂胶和打包就掉链子。胶量不均匀、气泡赶不干净、打包扭矩忽大忽小,这些问题看着不大,但对模组的IP防护等级和长期可靠性影响不小。
松科先导在这条线上用了计量式涂胶阀,胶量精度控制在±5%以内。涂完胶之后有个真空脱泡工位,把胶层里的气泡抽干净再进入下一道工序。打包工位用伺服电批,扭矩精度±3%,每颗螺栓的拧紧力矩都记录在案。
从上料到下线,每一步都留痕
整条线接了松科先导的MES系统。电芯来了先扫码绑定批次号,之后走的每一步,数据都自动挂在模组的'档案'上。谁上的料、几号工位焊的、胶量多少、扭矩多少、测试结果如何,一条龙全记录。
模组下线前过EOL测试台,电气性能、绝缘耐压、BMS通信逐项过关。不合格的直接截留,系统自动通知复检。过了的,打印标签入库。
后期不管哪个模组出了问题,扫码就能溯源到具体工序和参数。电站运维的时候,这个能力能省很多扯皮的时间。
柔性换产,切型号不折腾
这条线不光能跑628Ah,580Ah、280Ah也能兼容。触摸屏上选好目标型号,工艺参数自动切换,夹具由伺服电机驱动自动调位。整个换型过程半小时内搞定,不用拆装硬件。
储能产品更新换代快,今天跑628Ah,明天可能就上580Ah的变体。产线的柔性化程度,直接决定了你能不能跟上客户的节奏。
产能到底怎么样
设计节拍45秒一个模组,三班倒的话年产能1.2GWh往上。一条线配六到八个人,比起传统半自动产线省了三分之二的人力。
人工少了,一致性反而好了。机器不会累,不会走神,每一步都按设定的参数来。做储能模组,一致性就是生命线。
末了说一句
628Ah是当下储能行业的甜点容量,往后两三年大概率还是主流。但大电芯不是把小电芯的产线放大就行,搬运、堆叠、焊接、涂胶,每个环节都有自己的技术门槛。
松科先导这条线,把这些门槛一个一个趟过去了。如果你手上正在建628Ah的产线,或者老产线要升级,约个时间到现场看看,比盯着PPT研究参数实在多了。
作者:
广东松科先导智能装备股份有限公司
新闻推荐
recommendation




7X24小时咨询电话
137 1464 4330 (詹生)
电话:0769-82588669
公司地址:广东省东莞市厚街镇厚街科技大道黄金小镇13号楼1~5层
CONTACT
7X24小时电话 周一至周六 9:00-18:00
13714644330
0769-82588669
ADDRESS
©2022 广东松科先导智能装备股份有限公司 备案号:粤ICP备2022101490号
邮箱:yanbaolin@sunkalead.com
大陆总部:广东省东莞市厚街镇厚街科技大道黄金小镇13号楼 网站地图
香港分部:香港岛西區上環永吉街8號誠利商業大厦7E
无锡分公司:江苏省无锡市锡山区团结中路12号4栋
印度分公司:Plot no 20,2 ND floor,Sector 12 B dwarka new Delhi,Pin code 110075

