

在线咨询



联系方式
 13714644330
周一到周六
service@sunkalead.com
热线电话
 13714644330
上班时间
 周一到周六
E-mail地址
 service@sunkalead.com
二维码
扫一扫,微信咨询

松科先导方壳电池PACK产线焊后视觉检测方案,提升模组焊接良率
2026-09-24 11:46:26
浏览:
“
焊接是PACK产线里工艺难度偏高的环节。方壳电芯极柱小、排布密,一个模组少则十几处、多则几十处焊点,busbar和极柱得焊得又准又牢。焊不好,虚焊、偏焊、气孔这些毛病,短期看不出,等到模组进了电池包跑几年才暴露,排查成本就高得多了
”
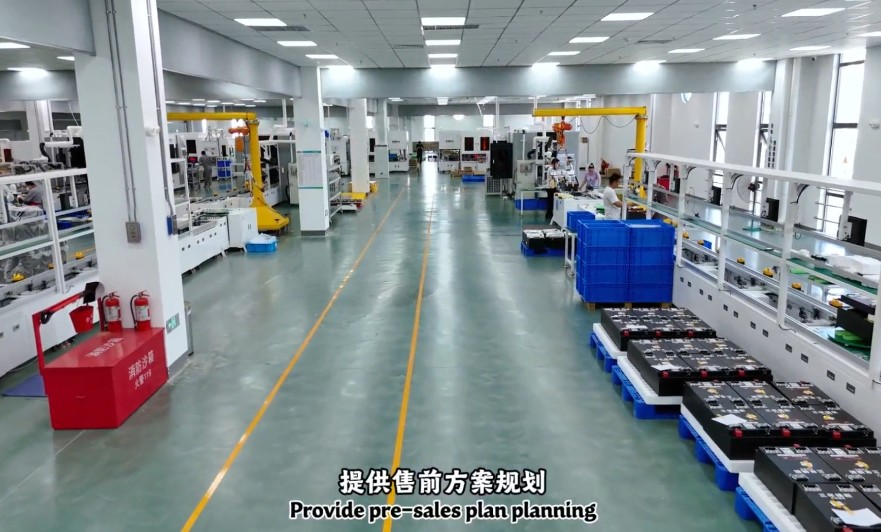
焊接是PACK产线里工艺难度偏高的环节。方壳电芯极柱小、排布密,一个模组少则十几处、多则几十处焊点,busbar和极柱得焊得又准又牢。焊不好,虚焊、偏焊、气孔这些毛病,短期看不出,等到模组进了电池包跑几年才暴露,排查成本就高得多了。松科先导的焊后视觉检测方案,就是专门把这道关卡死的。

一、焊接质量为什么是道坎
人工目检焊点,看几个还行,一个班次几千个焊点盯下来,眼睛就累了,标准也会飘。漏一个不良品流到下游工序,等装配完或者测试时才发现,返工要把前面工序拆一遍,费时费料。
靠人盯不现实,得让设备自己看。松科先导把视觉检测做成焊接工位的标配,而不是事后抽检的摆设。
二、焊前先寻位,源头少出错
很多偏焊其实不是焊的问题,是位置没对正。松科先导的焊接工位先用同轴视觉相机拍极柱圆心,识别busbar摆放位置,对中精度能到±0.15mm。位置校准好了,激光焊头才下来走轨迹。
这一步把大部分偏焊、连焊挡在了焊接动作之前。位置都不对,后面焊得再漂亮也是废的。
三、焊中实时盯着,形态不对就报警
焊接过程中,同轴相机全程录像,把焊缝的实时形态和预设标准做比对。焊头自带吹气保护,焊渣飞溅被吹走,不会落到相邻电芯上惹麻烦。
焊接参数也不是写死的,系统按电芯型号自动调功率、速度和离焦量。不同极柱直径、不同busbar厚度,对应不同的能量输入,这套对应关系存在配方里,换型号自动调用。
四、焊后外观检测,缺陷当场标出来
焊完每一个焊点,2D视觉立刻拍焊缝外观:宽度够不够、余高合不合适、有没有飞溅、有没有断焊或者漏焊。判定标准由算法统一执行,不像人眼会疲劳、会手软。
不合格的点当场打标记,产线直接把它截到返修区,不让它往下流。这一道把外观类的不良品基本兜住了。检测发现严重缺陷时,工位联动急停并亮灯报警,相邻的焊接动作同步暂停,避免带病继续生产,这也是产线安全隔离设计的一环。
五、X-ray看内部,虚焊气孔不放过
外观漂亮不代表里面没问题。虚焊、气孔、焊深不够,表面看不出来,得透视。松科先导把X-ray做成在线检测工位,焊完直接透视焊缝剖面,内部结构清清楚楚,虚焊、气孔、焊深不足一眼就能挑出来。
有些厂家的X-ray是抽检,松科先导这套是按节拍全检,关键是它和前面视觉检测的数据打通,外观和内部两道都过了,这个焊点才算合格。
六、数据全留痕,良率看得见
每个焊点的检测数据都进MES,和模组条码绑定。哪一批次不良率偏高,往前一查就知道是来料极柱的问题,还是某个参数区间没调好。
良率不是一个笼统的数字,是每道工序、每个批次都能拉出来看的趋势线。松科先导的产线把这套数据留给客户,产线跑一段时间,哪里在拖良率后腿,数据自己会说话。
七、柔性适配,换型号不用重调
不同电芯的极柱布局、busbar形状不一样,检测算法存了好几套配方。换型号的时候切一下配方,视觉检测跟着一起切换,硬件不用拆不用换。
对产品线丰富的厂家,这点很省心。今天做314Ah,明天上587Ah,检测方案不用重新开发一遍。
八、良率提升是算得清的账
焊接良率每往上提一个点,返工、报废、售后索赔就少一块。靠人盯的时候,良率跟着班组状态上下波动,哪天老师傅请假了,数据就不好看。松科先导这套方案把寻位、监控、外观、X-ray、追溯串成一条线,良率从波动状态变成设备稳定在99.8%上下。
对年产上GWh的产线,这一个点的差距就是实打实的成本。少返工省下的人工和物料,少报废省下的电芯,加起来够cover不少设备投入。
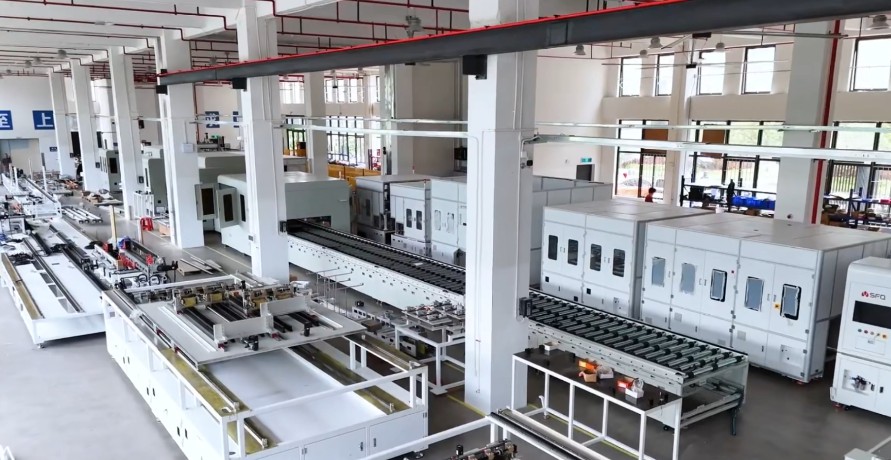
焊接良率不是靠老师傅手感磨出来的,是靠设备把寻位、监控、外观、X-ray、追溯这几道关一道道卡死。松科先导这套焊后视觉检测方案,把这几个环节串成一条线,良率能稳在99.8%上下。正在看产线、或者自家焊接良率一直上不去的朋友,带几颗样品来现场打一轮,比看参数表实在得多。
作者:
广东松科先导智能装备股份有限公司
新闻推荐
recommendation




7X24小时咨询电话
137 1464 4330 (詹生)
电话:0769-82588669
公司地址:广东省东莞市厚街镇厚街科技大道黄金小镇13号楼1~5层
CONTACT
7X24小时电话 周一至周六 9:00-18:00
13714644330
0769-82588669
ADDRESS
©2022 广东松科先导智能装备股份有限公司 备案号:粤ICP备2022101490号
邮箱:yanbaolin@sunkalead.com
大陆总部:广东省东莞市厚街镇厚街科技大道黄金小镇13号楼 网站地图
香港分部:香港岛西區上環永吉街8號誠利商業大厦7E
无锡分公司:江苏省无锡市锡山区团结中路12号4栋
印度分公司:Plot no 20,2 ND floor,Sector 12 B dwarka new Delhi,Pin code 110075

