

在线咨询


联系方式
 13714644330
周一到周六
service@sunkalead.com
热线电话
 13714644330
上班时间
 周一到周六
E-mail地址
 service@sunkalead.com
二维码

扫一扫,微信咨询


为什么叠片电芯 Overhang 检测只能用 CT?松科先导技术解析
2026-11-17 09:10:44
浏览:
“
有家做叠片电芯的厂,一批货交到客户手里,审厂的人翻着报告问了一句:你们怎么证明每一层的包覆余量都够?技术负责人当场就卡住了。图纸上写得明明白白,负极要比正极四周多留一圈,可真要一层一层摆出证据,谁也拿不出来。对方不依不饶,又问线上有没有逐颗的记录,他更答不上来
”
举个现场的例子。有家做叠片电芯的厂,一批货交到客户手里,审厂的人翻着报告问了一句:你们怎么证明每一层的包覆余量都够?技术负责人当场就卡住了。图纸上写得明明白白,负极要比正极四周多留一圈,可真要一层一层摆出证据,谁也拿不出来。对方不依不饶,又问线上有没有逐颗的记录,他更答不上来。还有一回更堵心,产线莫名蹦出内短路,从材料查到工艺、从叠片查到封装,折腾好几天,追到根上,是某一层的负极没把正极兜住,边缘析了锂。松科先导在车间里听过太多类似的抱怨:这个尺寸平时没人提,一出事就要命。

先把这事儿说清楚。叠片电芯是正极片、负极片、隔膜一层一层码起来的,不像卷绕那样一圈圈卷,端面是一层层摞出来的。负极片要比正极片四周多出来一圈,多出来的这圈,行话叫 Overhang,也有人叫它包覆余量。把它想成给正极"包边",或者像给一块蛋糕围边,边围着蛋糕,蛋糕的四周就不直接露在外面了,一下就懂了。
为什么要留这一圈?因为正极片的边缘是个麻烦地方。裁切留下的应力集中、细小毛刺都堆在边上,电池一充放电,锂离子爱往边缘扎堆,也就是常说的析锂。析出来的锂要是长成枝晶,一点点往外顶,戳穿中间的隔膜,正负极搭上,内短路就来了,严重的会热失控。负极多包出来那一点,等于把正极边缘兜住,给锂离子留个去处,不让它们全挤在边沿上,边缘的电流分布也平缓些。这圈余量通常很小,单边大概零点几毫米的量级,肉眼根本分不出差别。可偏偏就是这零点几毫米,连着电池的安全和寿命,余量不够的电池,循环到后面容量掉得快,内短路的风险也高。而且叠片动辄几十上百层,每一层都得够,不是某一层够数就行,哪一层被吃掉,隐患就埋在哪一层。
问题就出在这零点几毫米上。头一个难点,它在电芯内部。叠完、焊完、封装完,壳一封,那圈余量就锁在里头了。眼睛够不着,卡尺伸不进去,外面能看的只有一个壳子。你要说拆开量行不行,那就是下一段要说的事。
拆解抽检这条路走得通吗?走得通,但你得留个心眼。拆的过程本身就会让极片变形、错位。压紧的层叠一松开,应力释放,极片回弹、滑动,量到的未必是它原来的样子,你甚至分不清这点偏差是原本就有,还是拆出来的。更要命的是拆一颗废一颗,也就抽那么几颗,代表不了整批。叠片的偏差带点随机,这颗够不代表下一颗够。说白了,这是拿破坏的方式去测一个不该破坏的尺寸,怎么想都别扭。
那用 X-RAY 透视呢?很多人头一个想到这个。得说句实在话,X-RAY 拍出来的是一张平面投影。几十上百层极片压在同一张图上,正极边缘、负极边缘互相叠着,糊成一片,边界分不清。投影的本质是把三维压扁成二维,深度方向的信息丢了。你想量某一层到底包了多少,可那层的边早被上下层的影子盖住,量不出来。就算把图像放大、把对比度调狠一点,边缘还是连成一条模糊的带,读出来的数谁心里都没底。这不是灵敏度调一调就能补回来的,是成像方式本身就少了那一维。
回到 CT。它也是用 X 射线,路子不一样。射线源绕着电芯转,从几百上千个角度各拍一张,计算机再把这些投影反推成三维,跟医院里做 CT 是一个道理,只是对象从人换成了电芯。三维一成,就能一层一层切开看,每层都是独立的截面,前一层后一层不再互相盖着。X-RAY 丢掉的那维信息,这儿就补回来了。
在切片上,负极边缘在哪、正极边缘在哪,是能分辨的,两者之间那段距离,就是包覆余量,可以直接量出来。出的是数字,不是"看着差不多"。同一颗电芯换个人来量,结果也差不到哪儿去,因为边缘的位置就在那儿摆着,不像看投影那样靠经验猜。
真正拉开差距的,是能逐层量。几十上百层扫一遍,哪一层余量偏小、偏了多少、是不是集中在某个位置,都看得见。把每层的数据连起来还能出趋势。比如越靠中间的层余量越紧,或者总在某一个角上偏小,这就不像随机波动了,八成能往回倒推——来料尺寸偏了、叠片对位跑了、张力没调好,顺着查就是了。过去这类问题,得靠老师傅凭经验猜,现在数据摆在那儿,往哪个方向调心里有数。
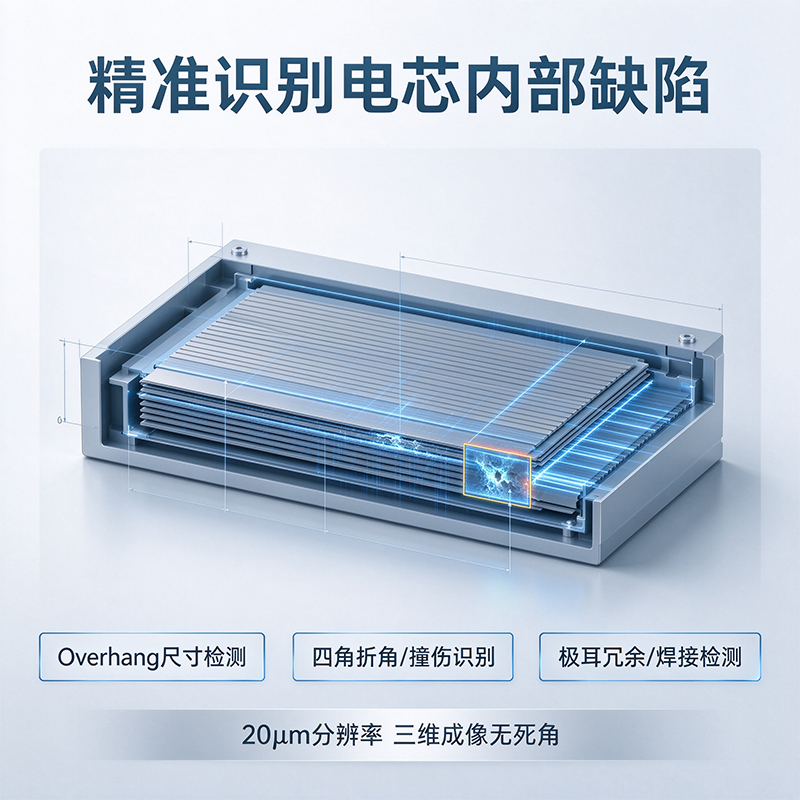
还有个实惠:CT 不拆包、不破坏,扫完的电芯接着往下走,进封装、进后续工序,不用专门拿料出来牺牲,测的和卖的是同一颗。判读也能自动做,扫完比对设定好的阈值,合格不合格当场出结果,尺度是统一的,少了人盯屏幕凭经验判断的主观性,不同班次松紧不一的情况也少些。松科先导把扫描、判读和数据上传串在一套系统里,测完直接进 MES,一物一码,哪颗、哪层、余量多少,都留着痕。等审厂的人再问"怎么证明每层都够",把记录调出来就行,不用再靠嘴解释。
顺着数据再往下说一层。余量数值不只是拿来判合格。它更值钱的地方,是给工艺反馈。某一段、某一层持续偏小,往往指向叠片机的对位、来料尺寸或者张力,顺着数据调回去,问题就压住了。比如连续几颗都在同一个位置余量偏小,那多半是纠偏没调好,调一次设备比天天挑不良省事得多。这么一来,检测干的事就变了:从挑不良,变成少产生不良。挑不良是事后把坏的捡出来,不良已经发生了;少产生不良是从源头掐掉。这笔账,跑过产线的人都算得清,这个钱省不得。
落到产线上,Overhang 检测一般放在叠片后、封装前这道关口。这时候极片已经叠好、余量定了型,壳还没封死,位置刚好。往前放,层还没叠完没意义;往后放,封了壳再测就费劲了。在线 CT 跟着节拍走,逐颗扫、逐层量;节拍紧的,按产能配几台并行,不让检测拖住线,也不必一味多买,放多了前面堵后面空。射线安全这块不能含糊,X 射线区域做物理隔离加光栅联锁,人一误入立刻停机,这是底线。我不建议为了省一台设备,把这道关口撤掉——真出了批量问题,返工和赔偿的代价,比一台机器高得多。
Overhang 这东西,小的时候没人注意,真出事就是大事。要把这零点几毫米量准、量出趋势、还能留痕,目前比较靠谱的办法是 CT。你手里要是有叠片电芯,想看看 Overhang 检测怎么配,把层数、极片尺寸和节拍发过来,松科先导帮你出一份检测配置建议,逐层怎么量、几台能跟住、放在哪道工序,摊开讲清楚。
作者:
广东松科先导智能装备股份有限公司
新闻推荐
recommendation


7X24小时咨询电话
137 1464 4330 (詹生)
电话:0769-82588669
公司地址:广东省东莞市厚街镇厚街科技大道黄金小镇13号楼1~5层
CONTACT

7X24小时电话 周一至周六 9:00-18:00
13714644330
0769-82588669
ADDRESS
©2022 广东松科先导智能装备股份有限公司 备案号:粤ICP备2022101490号
邮箱:yanbaolin@sunkalead.com
大陆总部:广东省东莞市厚街镇厚街科技大道黄金小镇13号楼 网站地图
香港分部:香港岛西區上環永吉街8號誠利商業大厦7E
无锡分公司:江苏省无锡市锡山区团结中路12号4栋
印度分公司:Plot no 20,2 ND floor,Sector 12 B dwarka new Delhi,Pin code 110075

