

在线咨询



联系方式
 13714644330
周一到周六
service@sunkalead.com
热线电话
 13714644330
上班时间
 周一到周六
E-mail地址
 service@sunkalead.com
二维码
扫一扫,微信咨询

松科先导专注1175AH储能模组,打造高效自动化装配产线
2026-07-24 10:14:07
浏览:
“
上个月有个客户来我们松科先导看厂,走到1175Ah那条线的堆叠工位前站了半天,问了一句:这么大的电芯,人工搬不行吗
”
上个月有个客户来我们松科先导看厂,走到1175Ah那条线的堆叠工位前站了半天,问了一句:这么大的电芯,人工搬不行吗?
我们工程师当场笑了。不是笑话他,是这个疑问太典型了。1175Ah单体的重量和体积,跟314、587完全两码事。一颗电芯拎起来,成年人单手都费劲,一个模组十几二十几颗摞起来,人工堆叠?别说效率了,安全都成问题。
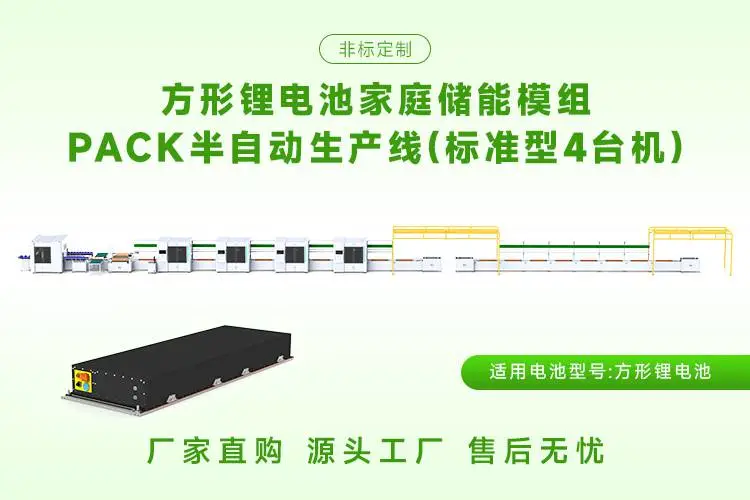
所以这条线我们设计时第一原则就一条:1175Ah的产线,自动化不是加分项,是底线。今天把我们这条1175Ah储能模组装配产线怎么做的,讲讲清楚。
自动化装配,难在'大'上
1175Ah电芯大,带来的问题一连串。上料这关就不好过——来料重,人工上料累且慢,还容易磕碰。我们用自动上料加视觉识别,电芯上到产线那一刻,身份信息、外观尺寸就录进系统了,不用人扫码登记。
堆叠环节是重头。这么大的电芯,堆叠精度要求反而更高——电芯越大,极柱对齐的公差带越窄,错一点点,焊接就出问题。我们的堆叠工位用了六轴机械手配合视觉二次定位,机械手抓取、视觉找正、柔性夹具固定,一气呵成。说句实在话,这套配置在314Ah的线上不算必须,但在1175Ah线上,没有它根本跑不起来。
搬运也麻烦。模组堆完几十公斤往上,人搬不现实。工位之间我们用的是自动AGV流转,模组从堆叠到焊接到测试到入库,全程不落地。
焊接:大电芯的命门
1175Ah电芯极柱粗,焊接的时候热影响区大,虚焊、爆焊的风险比小电芯高出不少。这条命的焊接工位,我们下了大功夫。
激光焊接配合AI视觉定位,每个焊点焊之前先拍照、算位置、补偿公差,再焊。焊接一次良率99.8%——这个数在1175Ah这个规格上,我们敢说是相当能打的了。当然,极端工况下会有波动,这话我们从不藏着。
顺嘴说一句,焊接参数我们做成了可追溯。每个焊点的电流、电压、时间、位置,MES全留痕。出问题能定位到具体焊点、设备、时段。1175Ah模组单价高,一个焊点出问题返工成本不是小数,追溯在这个规格上的价值,比小电芯大得多。
自动化不等于无人化
这点我们得讲清楚,免得客户误会。
很多厂上自动化产线,以为上了就能无人化运行,跑起来发现不是那么回事。我们的看法是:自动化的目标不是'没人',是'可控'——该自动的工序自动,该人介入的环节留好接口。涂胶、堆叠、焊接、测试这些标准化程度高的工序,我们做到全自动。但异常电芯剔除后的补位、换型时的工装调整、首件确认这些,还是需要人盯着。强行做成全自动,成本上去了,灵活性反而下来了。
松科先导做自动化十几年,趟过的坑不少。我们的原则是把钱花在刀刃上——影响良率和节拍的环节,自动化做到位;不影响核心指标的环节,保留人工反而更合理。
换型和兼容,得替客户想长远
1175Ah是当下的大容量方向,但电芯迭代快,谁也不敢说明年会不会出更大的。这条线我们做成了模块化设计,兼容314到1175Ah,换型不用拆线,调工装、换夹具、改参数就行。买条线不是买一次性用品——电芯规格变了产线能跟着变,这叫投资;电芯一换产线就废,那叫烧钱。
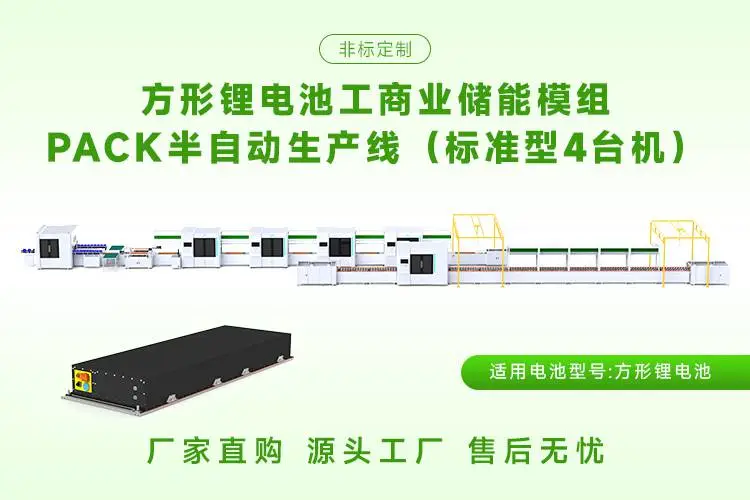
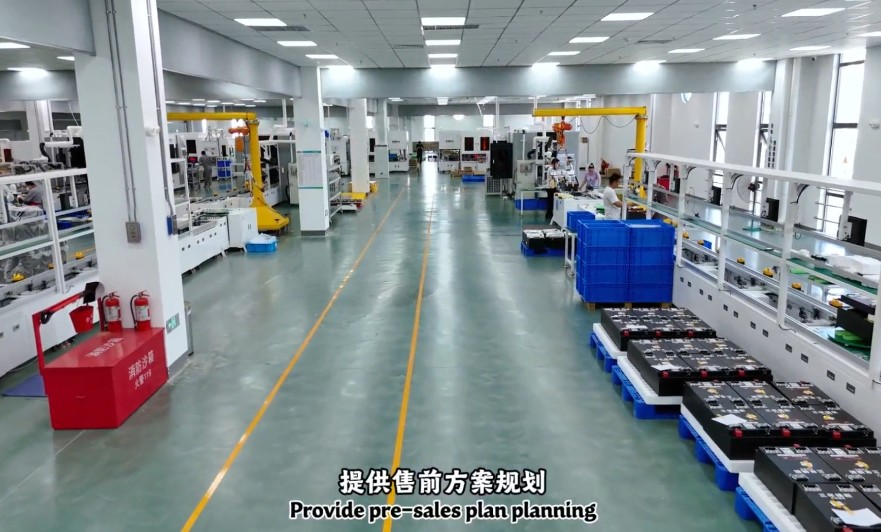
1175Ah储能模组装配产线,核心就三件事:自动化是底线、焊接是命门、兼容是远见。松科先导做了十几年,大容量电芯产线从设计阶段就把这三件事想透了,不是事后打补丁。
如果你正在评估1175Ah储能模组装配产线,欢迎带着电芯规格和产能需求来聊。比起对着参数表空谈,我们更愿意把你的工况捋一遍,看这条线怎么落到你的产线上。聊完值不值,你自己掂量。
作者:
广东松科先导智能装备股份有限公司
新闻推荐
recommendation




7X24小时咨询电话
137 1464 4330 (詹生)
电话:0769-82588669
公司地址:广东省东莞市厚街镇厚街科技大道黄金小镇13号楼1~5层
CONTACT
7X24小时电话 周一至周六 9:00-18:00
13714644330
0769-82588669
ADDRESS
©2022 广东松科先导智能装备股份有限公司 备案号:粤ICP备2022101490号
邮箱:yanbaolin@sunkalead.com
大陆总部:广东省东莞市厚街镇厚街科技大道黄金小镇13号楼 网站地图
香港分部:香港岛西區上環永吉街8號誠利商業大厦7E
无锡分公司:江苏省无锡市锡山区团结中路12号4栋
印度分公司:Plot no 20,2 ND floor,Sector 12 B dwarka new Delhi,Pin code 110075

