
在线咨询



联系方式
 13714644330
周一到周六
service@sunkalead.com
热线电话
 13714644330
上班时间
 周一到周六
E-mail地址
 service@sunkalead.com
二维码
扫一扫,微信咨询

半自动vs全自动户外储能PACK模组生产线怎么选
2026-08-10 09:02:04
浏览:
“
很多人一开始算账,觉得半自动线便宜就先上半自动,等订单起来了再换全自动。想法没错,但真到换的时候才发现,半自动和全自动不是简单的"加几个机器人",整条线的物料流、控制逻辑、数据接口都不一样,推倒重来比新建还麻烦
”
很多人一开始算账,觉得半自动线便宜就先上半自动,等订单起来了再换全自动。想法没错,但真到换的时候才发现,半自动和全自动不是简单的'加几个机器人',整条线的物料流、控制逻辑、数据接口都不一样,推倒重来比新建还麻烦。

先说清楚两个词在这行里到底指什么。半自动线,人工参与环节多——上料、转运、下料、部分检测靠人;设备负责焊接、堆叠、测试这些固定动作。全自动线,从电芯上料到模组下线打包,中间基本不用人伸手,扫码、调度、报工全是系统跑。
什么情况上半自动更合适?订单量还没稳住、产品规格三天两头改、或者本来就是做样机和小批的,半自动反而灵活。比如有的客户做海外项目的打样,一个月就几百个模组,上全自动线一天都喂不饱,设备折旧摊到每个模组上贵得离谱。还有研发阶段,工艺还没定型,半自动方便随时调,人盯着比系统盯着改起来快。
但半自动的坑也在'人'上。户外储能模组一个几十公斤,搬运靠人不仅累,还容易磕碰;焊接、检测这些靠人判断的环节,状态好和状态差做出来的东西不一致,到了终端客户那出问题,追溯都追不到人头上——因为很多动作根本没进系统。
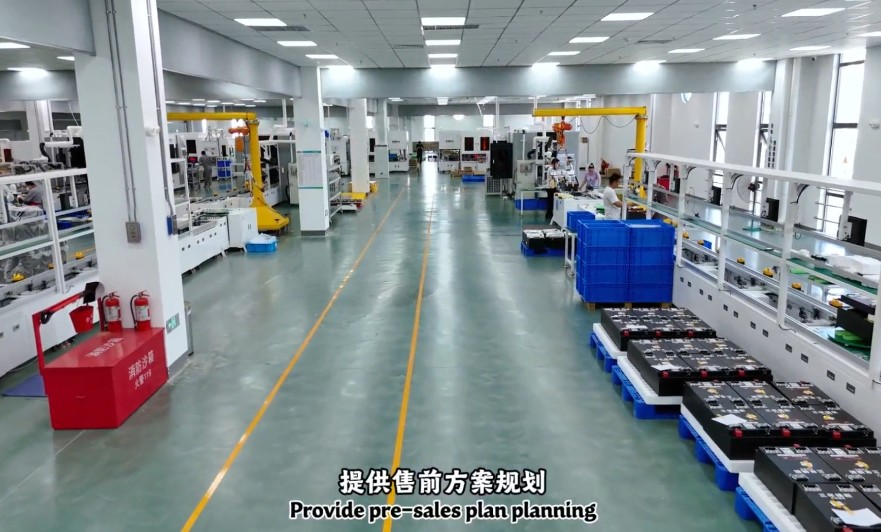
全自动线贵,贵在 upfront。可一旦跑顺了,好处是实打实的。第一,一致性。松科先导的户外储能PACK全自动线,伺服堆叠定位压到±0.3毫米,振镜激光焊配焊缝寻位和实时监控,良率能稳在99.8%上下,这些靠人盯是盯不出来的。第二,省人。一条线两三个人看设备就行,不像半自动线每个工位都得站人。现在用工成本一年比一年紧,这条账迟早要算。第三,数据。全自动线每个工位都在往MES吐数据,哪颗电芯进了哪个模组、哪道焊缝什么参数,扫码就能查,海外买家审厂要记录,半自动线很多得靠补录,补出来的东西经不起查。
那到底怎么选?看三件事。
一是看量。年产几万模组以下,半自动扛得住;冲到十几万、几十万,全自动的单位成本优势就出来了。量越大,自动化的摊薄效应越明显。
二是看产品稳不稳。一种规格长期量产,全自动随便跑;SKU多、换型频繁,要么上半自动保灵活,要么上全自动但选带柔性换型的——调个参数就能换产品,不用换工装。松科先导这边做的柔性换型方案,换型时间能压到小时级,不是天数级。
三是看你在不在意追溯和良率。做出口储能的,买家要过程记录、要可追溯,半自动线补录的数据说服力有限;做国内大储、对一致性要求高的,全自动的稳定性和追溯能力就是门槛。
还有个点容易忽略:半自动和全自动不是非此即彼。松科先导的做法是先按你现在的量配半自动,但产线骨架按全自动的接口留好——输送线、扫码点、控制系统都预留,等订单起来,补机器人、补检测工位就能升,不用拆了重来。这比一上来硬上全自动、设备闲置,或者半自动跑到瓶颈再推倒,都划算。
回到投入本身。半自动省的是眼前的钱,全自动省的是后面几年的人力和返修。算总账不能只看设备报价单,得把人工、良率损失、追溯合规、换型停机的隐性成本一起摊进去。不少客户一开始选半自动是怕全自动回本慢,结果量上来后,返修和招人把省下的那点设备钱又吃回去了。
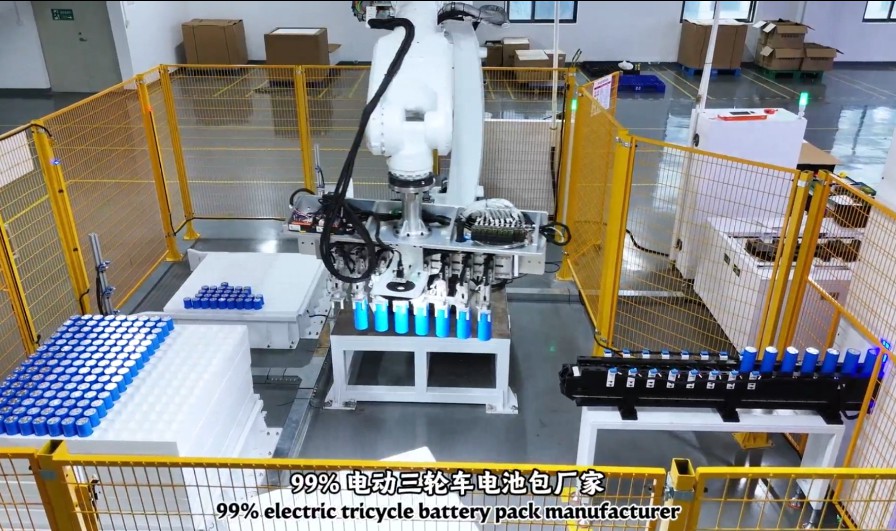
说到底,选线不是选'自动程度',是选一条跟你生意节奏对得上的制造能力。松科先导在给客户出方案时,不会一上来就推最贵的全自动,而是先把你的量、产品、出口要求摊开,半自动能扛就先半自动,该上全自动也不含糊,关键是骨架留好、以后能升。
如果你正在纠结这条线怎么配,把手里的订单量、产品规格、是不是做出口这三样发我们,我们一起把选型算一遍。半自动、全自动、还是先半后全,账算清楚了,决策就不难。
作者:
广东松科先导智能装备股份有限公司
新闻推荐
recommendation




7X24小时咨询电话
137 1464 4330 (詹生)
电话:0769-82588669
公司地址:广东省东莞市厚街镇厚街科技大道黄金小镇13号楼1~5层
CONTACT
7X24小时电话 周一至周六 9:00-18:00
13714644330
0769-82588669
ADDRESS
©2022 广东松科先导智能装备股份有限公司 备案号:粤ICP备2022101490号
邮箱:yanbaolin@sunkalead.com
大陆总部:广东省东莞市厚街镇厚街科技大道黄金小镇13号楼 网站地图
香港分部:香港岛西區上環永吉街8號誠利商業大厦7E
无锡分公司:江苏省无锡市锡山区团结中路12号4栋
印度分公司:Plot no 20,2 ND floor,Sector 12 B dwarka new Delhi,Pin code 110075

