

在线咨询



联系方式
 13714644330
周一到周六
service@sunkalead.com
热线电话
 13714644330
上班时间
 周一到周六
E-mail地址
 service@sunkalead.com
二维码
扫一扫,微信咨询

松科先导1175AH储能模组全自动生产线方案及设备配置
2026-08-10 09:15:28
浏览:
“
上料、转运、拧紧、焊接,哪个环节卡一下,整条线的节拍就拖了。我们还见过有的厂子为了赶交付临时加人,新员工没培训熟,拧错扭矩、放反电芯,后面返修的人工比装配还多。这种事在手工线太常见
”
储能行业这两年扩产很猛,从不少工厂老板了解到,说PACK线建起来容易,跑顺了难。尤其是做大容量储能模组,像1175AH这种规格,电芯又重又多,人工搬运、人工装配出错率高,良率一掉整批返工,算下来比买设备还贵。上料、转运、拧紧、焊接,哪个环节卡一下,整条线的节拍就拖了。我们还见过有的厂子为了赶交付临时加人,新员工没培训熟,拧错扭矩、放反电芯,后面返修的人工比装配还多。这种事在手工线太常见。

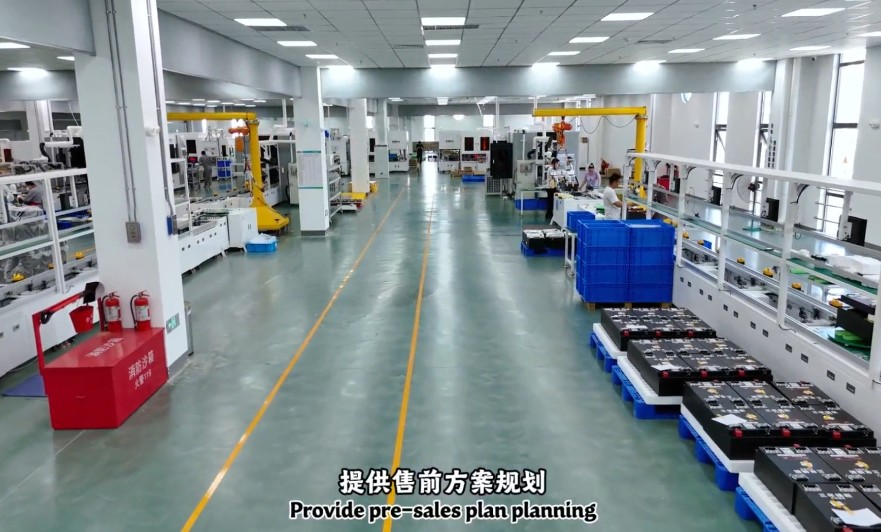
松科先导这套1175AH模组全自动方案,核心思路就是把人从重复重体力活里替出来。整线从电芯上线到模组下料,上料用AGV或者桁架机械手自动配送,人工只需要在前端做来料确认、尾端做抽检,中间基本不用人盯着。一线操作工能省掉一大半,管理成本也跟着下来。不少客户反馈,线跑起来之后,车间里一个明显的变化是人流少了、物流顺了,不像以前那样靠人喊、靠对讲机调度。要算账的话,省下来的人工工资,加上返修和报废的损耗,通常一两年就能把设备投入摊薄。
模组装配,公差累积是绕不开的麻烦。电芯摆位、端板压紧、长螺栓扭力,靠人工手感很难保证每一台都一致。我们这套线用视觉定位加伺服压装,电芯间距和平面度控制在一个很窄的窗口里,拧螺丝也是多轴伺服同步拧紧,扭力数据实时上传。说实话,我们在现场见过手工线拧完还要拿扭矩扳手返检的,自动线基本不需要这道工序。一致性上来了,后面做EOL测试时压差异常的情况也少很多。
焊接和检测是良率的两道关口。松科先导在这块一般把极柱激光焊接配振镜加视觉寻位,焊前扫一遍找准位置,焊后直接做外观和焊缝检测,不良品当场剔出来,不往下一站流。检测环节配了EOL综合测试,内阻、绝缘、耐压、电压压差一把过,数据自动存系统。问题模组在出厂前就能拦住,客户那边少扯皮。
数据追溯这块,整套线每台设备都带工位级采集,从电芯条码绑定到焊接参数、拧紧扭力、测试结果,一路串起来。哪台模组后面在客户端出了状况,往前一查就能定位到是哪一班、哪台设备、哪组参数。这对做储能的企业越来越重要,终端电站出了事要倒查,没这套追溯现场根本说不清。
产能适配,线体按客户需求做节拍匹配,一般排单班或者两班,设计节拍拉到匹配主流产能的区间,稼动率也留了余量。订单量有波动,设备数量和布局能增减,不算死。
柔性兼容是很多客户关心的点。1175AH这类大模组,不同客户的长宽、电芯数量、串并联方式会有差异。我们常用快换工装和参数化程序,换型时调程序、换夹具,调机时间压得比较短,不用大动设备。接多品种小批量的厂子,这套比较实用。

说白了,这种全自动产线适合两类企业。一类是订单量已经起来、靠人工撑不住的;一类是想把品质和追溯做规范的,往后接大客户审核也好说话。松科先导在储能PACK线这块做了不少项目,设备和方案磨得比较成熟,真要上产线,建议先拿自己的产品规格跟他们工程团队对一遍,看节拍和兼容怎么排,比拍脑袋定方案稳当。
作者:
广东松科先导智能装备股份有限公司
新闻推荐
recommendation




7X24小时咨询电话
137 1464 4330 (詹生)
电话:0769-82588669
公司地址:广东省东莞市厚街镇厚街科技大道黄金小镇13号楼1~5层
CONTACT
7X24小时电话 周一至周六 9:00-18:00
13714644330
0769-82588669
ADDRESS
©2022 广东松科先导智能装备股份有限公司 备案号:粤ICP备2022101490号
邮箱:yanbaolin@sunkalead.com
大陆总部:广东省东莞市厚街镇厚街科技大道黄金小镇13号楼 网站地图
香港分部:香港岛西區上環永吉街8號誠利商業大厦7E
无锡分公司:江苏省无锡市锡山区团结中路12号4栋
印度分公司:Plot no 20,2 ND floor,Sector 12 B dwarka new Delhi,Pin code 110075

